英华特压缩机在粮食烘干领域的应用与粮食烘干机技术解析
粮食烘干是农业生产中至关重要的环节,直接关系到粮食的储存安全和品质保障。传统的粮食烘干方式多依赖燃煤、燃油或生物质燃料,存在能耗高、污染重、温控精度低等问题。随着热泵技术的快速发展,以英华特压缩机为核心部件的热泵型粮食烘干机正逐步成为行业主流。本文将深入探讨英华特压缩机在粮食烘干领域的应用优势,并解析粮食烘干机的技术特点与发展趋势。
一、粮食烘干机的工作原理与分类
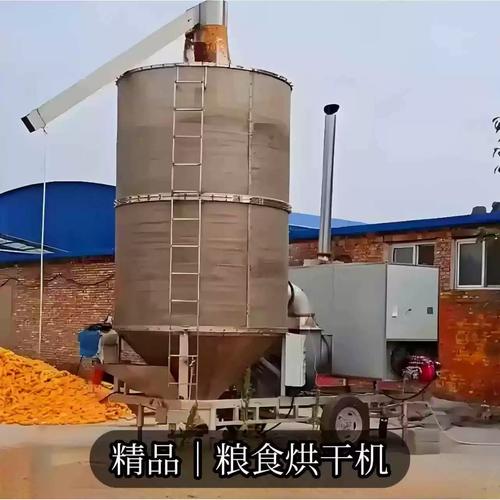
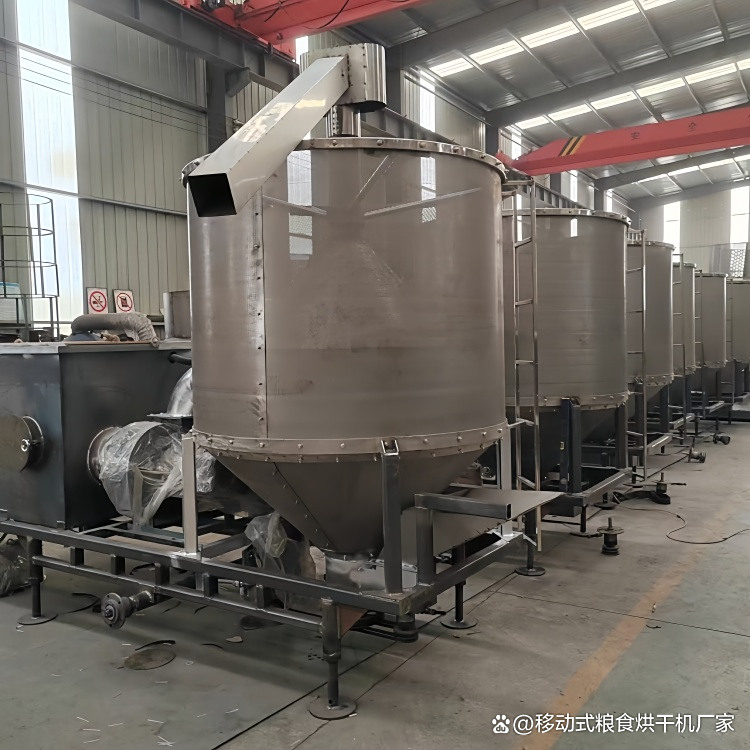
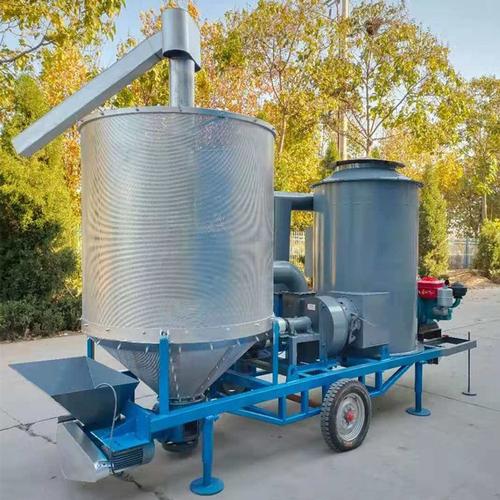
粮食烘干机是通过人为控制温度、湿度和气流,将粮食中的水分降低至安全储存标准(通常为13%~14%)的机械设备。根据热源不同,主要分为燃油烘干机、燃煤烘干机、生物质烘干机和热泵烘干机。其中,热泵烘干机因节能、环保、精准控温等优势,近年来市场占比快速提升。
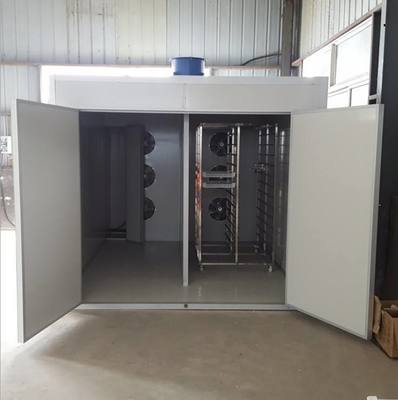
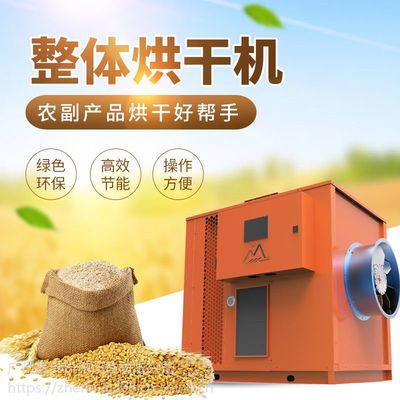
热泵型粮食烘干机的工作原理是:利用逆卡诺循环,通过压缩机做功,将外界空气中的低位热能转化为高位热能,再通过冷凝器释放热量加热空气,热空气穿透粮层带走水分,从而实现烘干。压缩机是热泵系统的“心脏”,其性能直接决定烘干机的能效、温度范围和运行可靠性。
二、英华特压缩机的技术特点
英华特(Invotech)作为国内领先的涡旋压缩机制造商,其产品在热泵领域拥有广泛应用。针对粮食烘干场景,英华特压缩机具备以下核心技术优势:
- 高温制热能力:粮食烘干通常需要出风温度达到55℃~75℃,部分机型要求更高。英华特高温系列涡旋压缩机采用特殊型线设计和耐高温电机,可在蒸发温度- 时稳定输出80℃以上的冷凝温度,满足粮食烘干的高温需求。
- 宽运行范围:针对不同地域和季节的环境温度变化(-20℃~43℃),英华特压缩机通过优化吸气结构和润滑系统,保证在宽工况下仍能高效运行,避免因低温无法启动或高温停机。
- 高效节能:采用不对称涡旋盘和精准间隙控制,容积效率可达95%以上。与普通压缩机相比,英华特机型在粮食烘干典型工况下能效比(COP)提升10%~15%,显著降低烘干成本。
- 可靠性设计:内置电机保护模块、耐液击设计和高强度轴承,确保压缩机在灰尘、振动等恶劣农业环境中长期稳定运行。平均无故障运行时间超过20000小时。
三、英华特压缩机在粮食烘干机中的应用方案
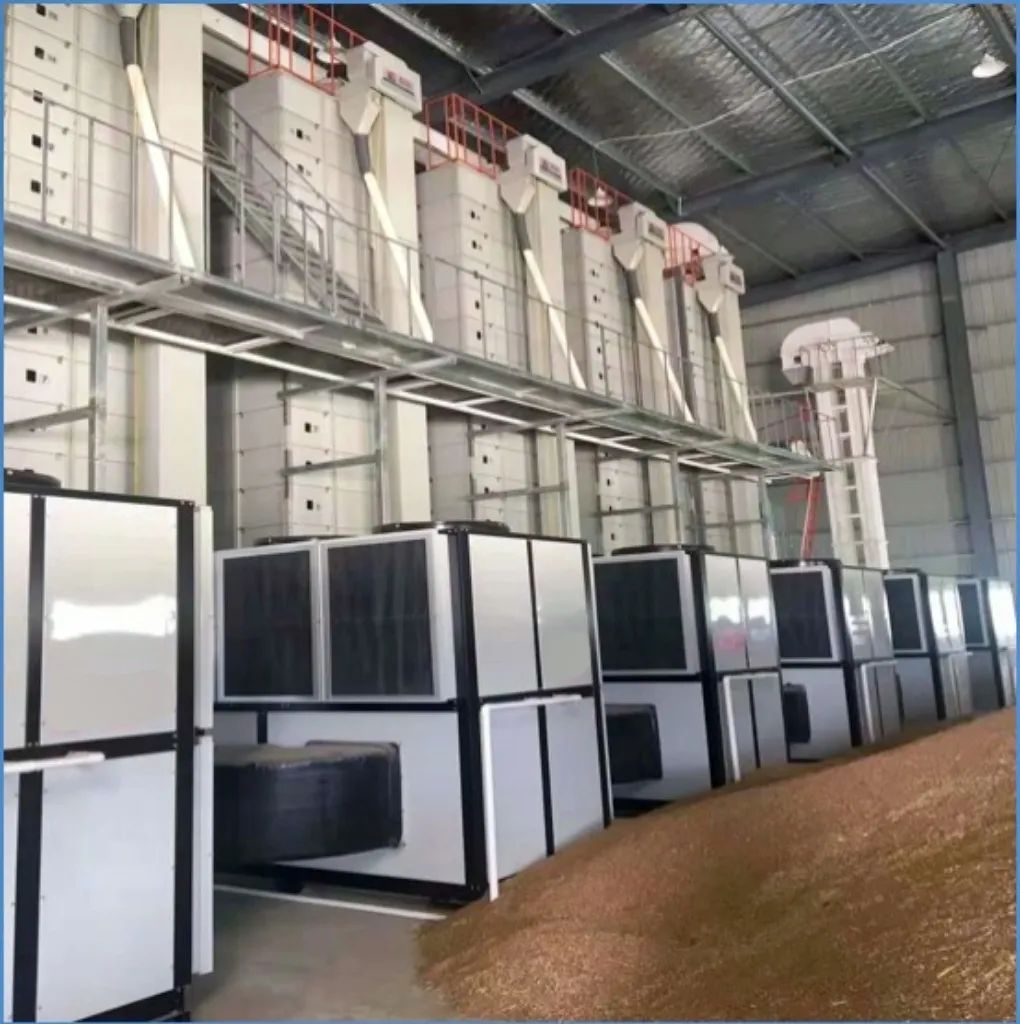
在实际粮食烘干机系统中,英华特压缩机通常与蒸发器、冷凝器、膨胀阀、风机及智能控制系统组成完整的热泵机组。根据烘干规模不同,可采用单机或并联机组方案:
- 小型移动式烘干机:配套3~5HP英华特涡旋压缩机,处理量1~3吨/批次,适合家庭农场。
- 中型固定式烘干机:配套10~20HP压缩机,处理量5~15吨/批次,适合合作社和粮食收储点。
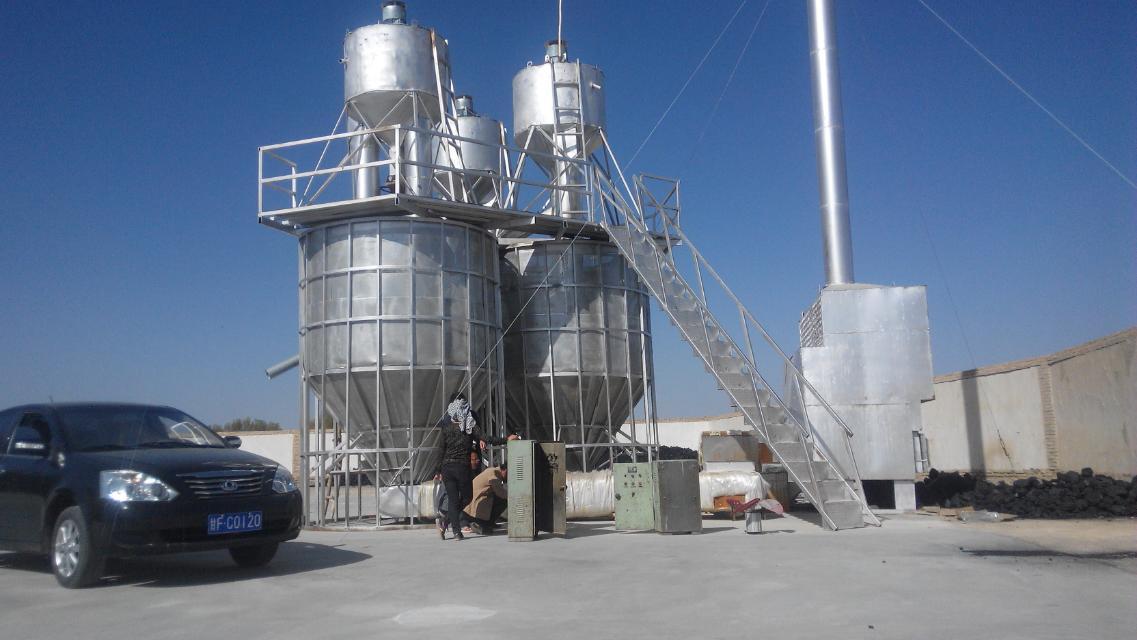
- 大型连续式烘干塔:多台20~50HP英华特压缩机并联,处理量30~100吨/天,满足粮库和加工企业需求。
以某粮食主产区实际项目为例:采用英华特YH系列20HP压缩机改造原有燃煤烘干机后,烘干每吨粮食能耗成本从45元降至22元,同时温度波动控制在±1.5℃以内,爆腰率(稻谷)降低40%,取得了显著的经济和环境效益。
四、应用优势
相比传统烘干方式,搭载英华特压缩机的热泵粮食烘干机具有以下突出优势:
- 节能环保:无燃烧排放,零污染,能效比可达3.0~4.5,比电加热烘干节能60%以上。
- 精准控温:通过变频调节压缩机转速,实现5℃~80℃无级调温,适应不同粮食品种(稻谷、小麦、玉米、油菜籽等)的烘干工艺要求。
- 品质保障:柔和烘干,避免粮食表面结壳和内部裂纹,提高整精米率和发芽率。
- 智能控制:可与PLC和物联网模块结合,实现远程监控、故障预警和自动除霜。
- 经济效益高:虽然初始投资略高于燃煤机型,但运行成本低、维护简便,通常1~2年即可收回增量投资。
五、发展趋势与展望
粮食烘干机将向大型化、智能化、多热源耦合方向发展。英华特压缩机也在持续创新:一方面开发变频喷气增焓压缩机,进一步拓宽低温工况下的制热能力;另一方面推出天然工质(如CO2、R290)压缩机,满足更高环保要求。英华特正与烘干机厂商深度合作,提供定制化压缩机选型方案和系统优化服务,推动粮食烘干行业向绿色、高效、可持续方向升级。
英华特压缩机凭借高温制热、宽域运行、高效可靠等优势,已成为粮食烘干领域热泵系统的理想核心部件。随着国家农机补贴政策向热泵烘干机倾斜,以及粮食产后减损需求的不断增长,英华特压缩机在该领域的应用前景将更加广阔。
如若转载,请注明出处:http://www.yxlshgsb.com/product/49.html
更新时间:2026-10-03 03:17:40